TECHNOLOGIE & FERTIGUNG
Kunststoff-Tiefziehen & Thermoformen
TIM Infinity bietet komplette Leistungen im Kunststoff-Tiefziehen, Thermoformen und Vakuumformen für individuelle technische Kunststoffteile nach den Anforderungen des jeweiligen Produkts.
Je nach Projekt können Bauteilentwicklung und Konstruktion, Werkzeug- und Formenbau, Prototyp oder Erstteil, Serienfertigung und Nachbearbeitung zum Leistungsumfang gehören.
TECHNISCHE MÖGLICHKEITEN
Technische Möglichkeiten beim Kunststoff-Tiefziehen
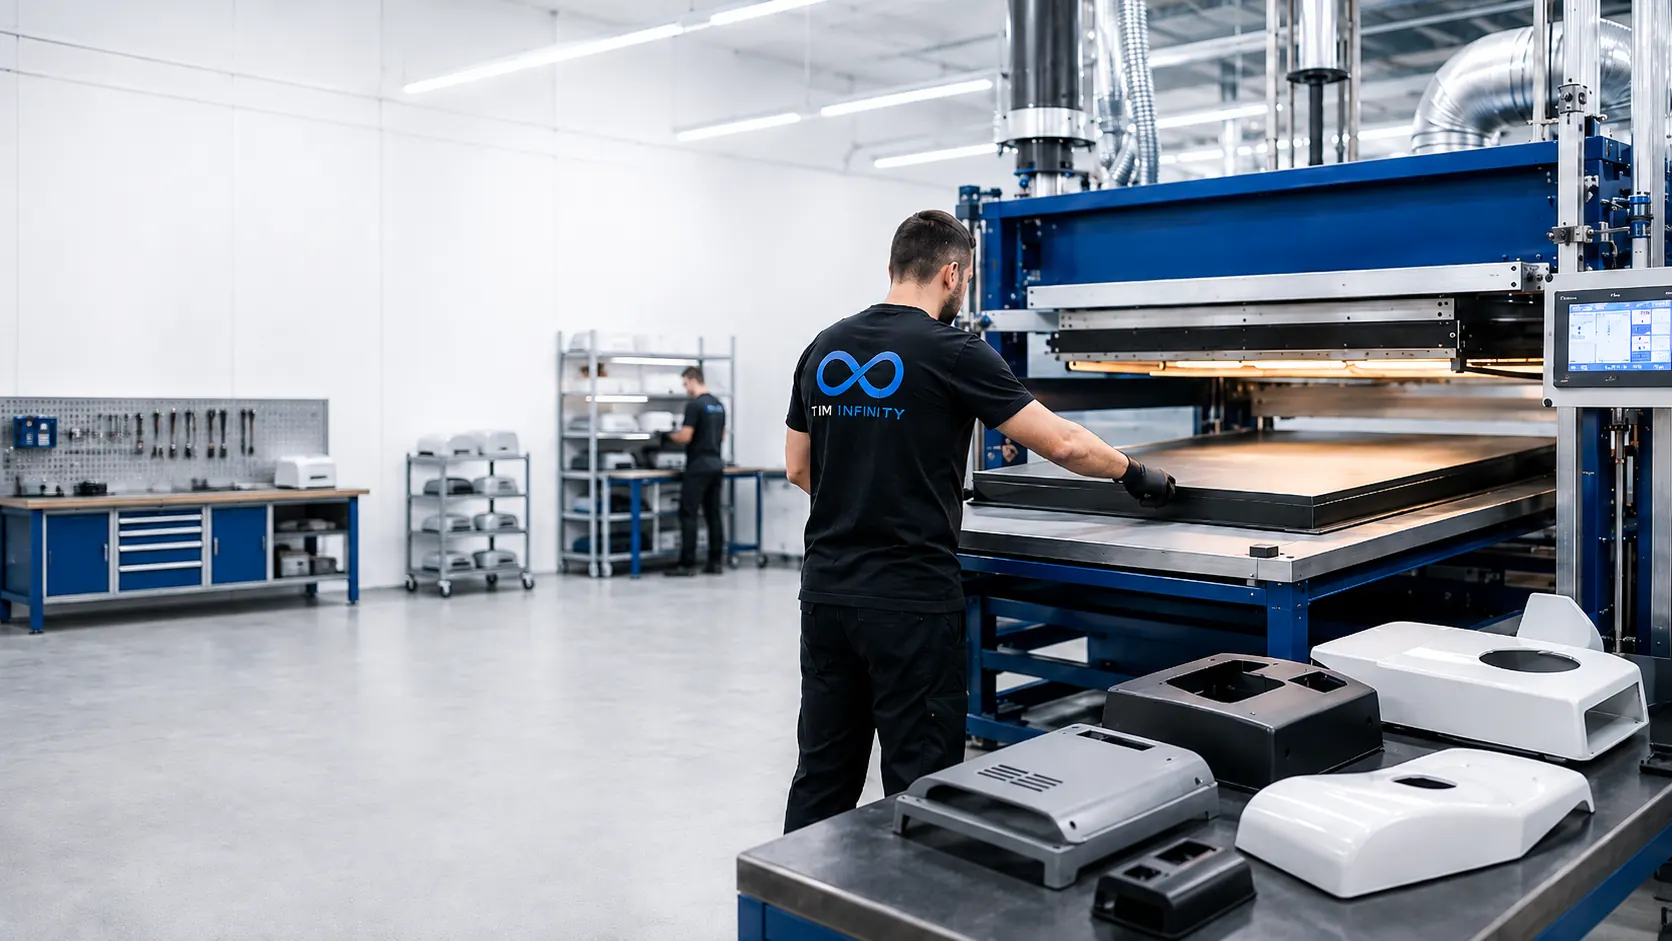
TIM Infinity arbeitet mit Thermoformmaschinen unterschiedlicher Arbeitsformate. Das maximale Arbeitsformat beträgt 1650 × 800 mm, die maximale Ziehtiefe 300 mm. Die Maschinen sind für das Thermoformen verschiedener thermoplastischer Folien und Platten mit Materialdicken von 0,1 bis 5 mm ausgelegt.
Die genannten Maße beschreiben das Arbeitsformat der Maschinen und nicht die Abmessungen jedes fertigen Bauteils. Eine größere Ziehtiefe erfordert mehr verfügbares Material und beeinflusst dessen Verteilung. Die endgültigen Abmessungen hängen außerdem von Geometrie, Entformungsschrägen, Radien und Übergängen ab und werden deshalb nach technischer Bewertung festgelegt.
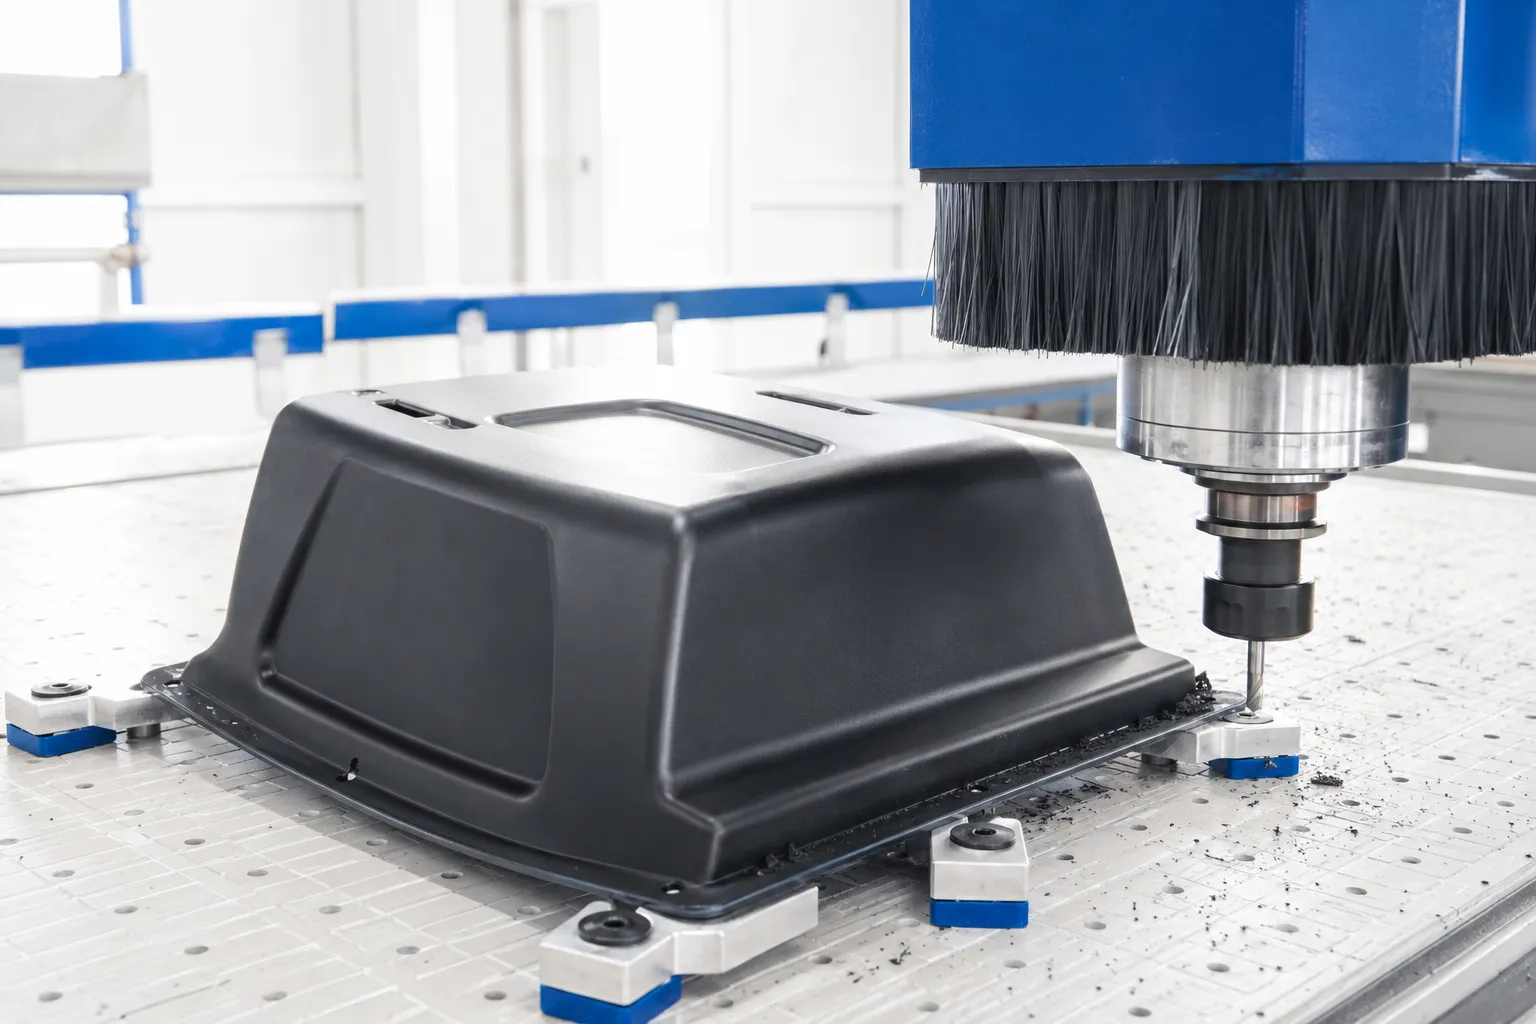
Neben den Thermoformmaschinen ermöglichen eigene Fertigungsressourcen, CNC-Maschinen und ergänzende Ausrüstung einen präzisen geraden und konturierten Beschnitt sowie die Bearbeitung von Öffnungen in tiefgezogenen Bauteilen. Wenn das Projekt es erfordert, umfasst die Nachbearbeitung außerdem Anpassen, Kleben, Verbinden und Lackieren.
PROZESS
Prozess beim Vakuumformen und Vakuumtiefziehen
Der Vakuumformprozess besteht aus dem kontrollierten Erwärmen einer thermoplastischen Platte oder Folie, dem Formen mithilfe von Vakuum auf die Werkzeuggeometrie, dem Abkühlen und Entformen des Bauteils sowie anschließendem Beschnitt und Nachbearbeitung.
Temperatur, Aufheizzeit und weitere Prozessparameter werden an Werkstoffart und -dicke, Produktgeometrie und erforderliche Ziehtiefe angepasst.
01
Platte oder Folie einspannen
Eine thermoplastische Platte oder Folie geeigneter Art und Dicke wird in den Maschinenrahmen eingelegt und fixiert. Das Material muss korrekt gespannt und der Arbeitsbereich abgedichtet sein, damit das Vakuum kontrolliert wirken kann.
02
Kontrolliertes Erwärmen
Die Platte oder Folie wird auf eine Temperatur erwärmt, bei der sich das Material gleichmäßig formen lässt. Temperatur und Aufheizzeit werden an Werkstoffart und -dicke sowie an die erforderliche Ziehtiefe angepasst.
03
Vakuumformen
Das erwärmte Material wird über dem Werkzeug positioniert und mithilfe von Vakuum an dessen Oberfläche gezogen, sodass es die Werkzeuggeometrie übernimmt. Eine passende Materialtemperatur und kontrollierte Vakuumwirkung ermöglichen eine gleichmäßige Formung.
04
Abkühlen und Entformen
Nach dem Thermoformen wird das Bauteil gekühlt, bis das Material ausreichend stabil ist, um vom Werkzeug getrennt zu werden. Abhängig von Bauteilgeometrie und Werkzeugkonstruktion kann die Entformung durch das Einbringen von Luft zwischen Werkzeug und tiefgezogenem Bauteil unterstützt werden.
05
Beschnitt und Nachbearbeitung
Nach dem Thermoformen wird überschüssiges Material entfernt, die endgültige Kontur definiert und je nach Anforderung werden Öffnungen oder weitere Details bearbeitet. Die weitere Bearbeitung kann CNC- oder manuellen Beschnitt, Bohren, Anpassen, Kleben oder Verbinden sowie Lackieren umfassen.
1 / 5
BAUTEILARTEN
Welche Kunststoffteile eignen sich für das Tiefziehen?
Kunststoff-Tiefziehen eignet sich besonders für Bauteile mit offener Geometrie sowie geeigneten Entformungsschrägen und Radien, die eine saubere Formung und sichere Entformung ermöglichen.
Mit dem Verfahren lassen sich Gehäuse und Abdeckungen, Blenden, Verkleidungen und Paneele, technische Tiefziehteile und Vakuumformteile, transparente Schutzteile, Werbe- und Leuchtelemente sowie Kunststoffformen für Gussanwendungen fertigen.
Die Machbarkeit eines konkreten Bauteils wird anhand seiner Abmessungen, Ziehtiefe und Geometrie beurteilt.
01
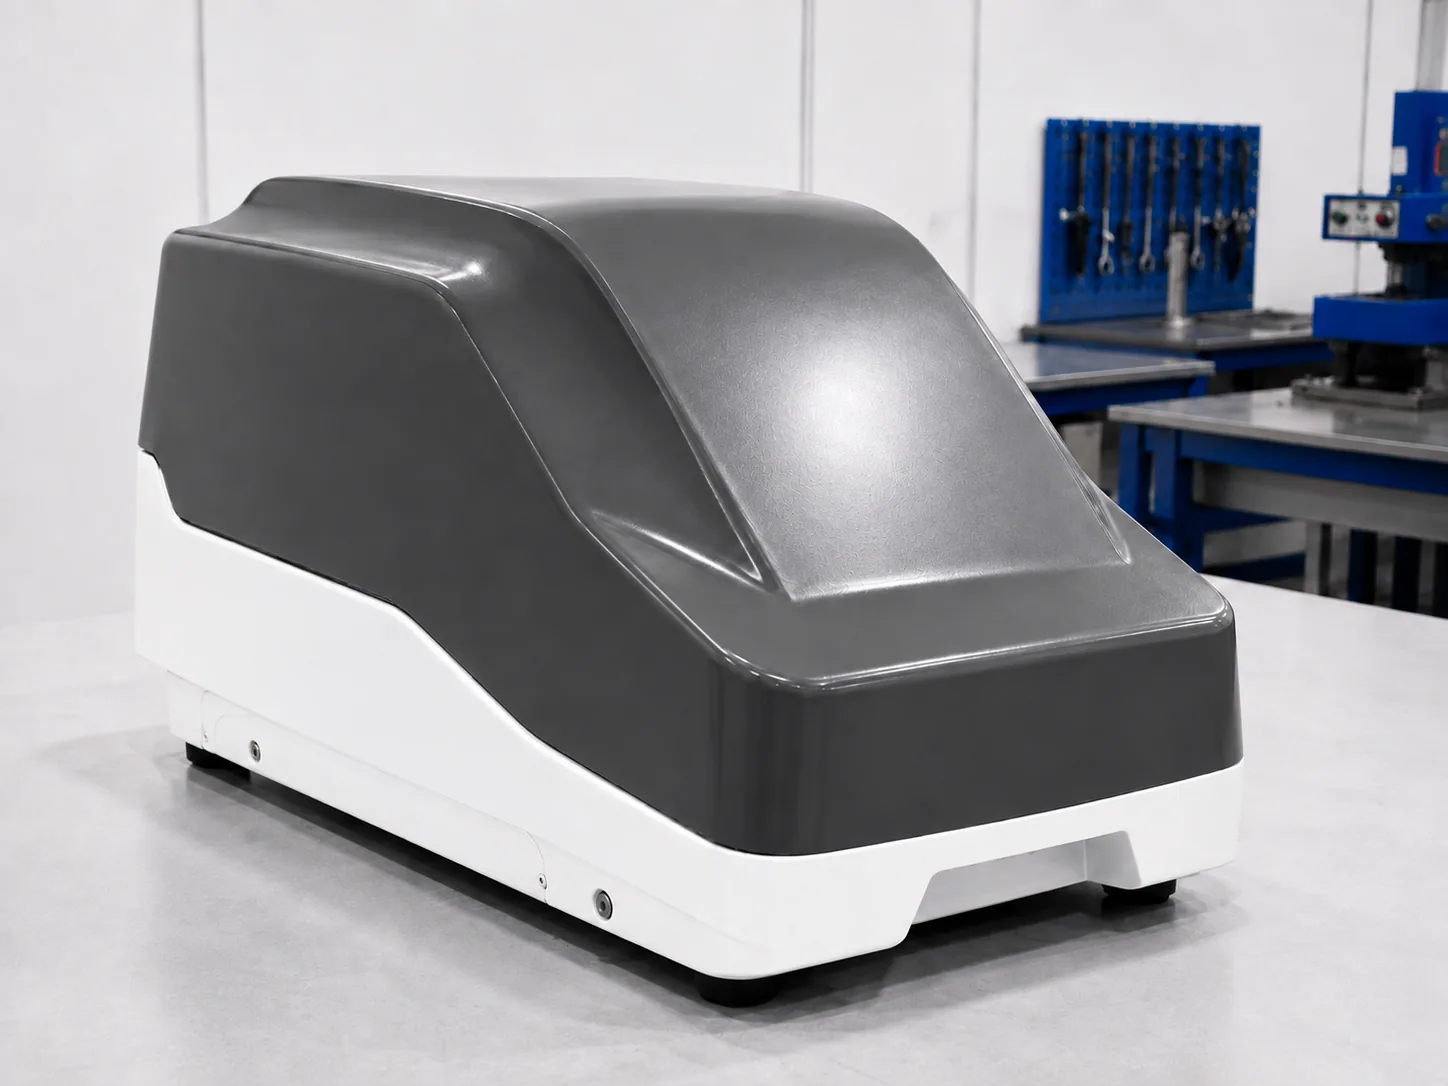
Gehäuse und Abdeckungen
Tiefziehen eignet sich für geformte Gehäuse und Abdeckungen, bei denen eine größere zusammenhängende Außenfläche entsprechend einer konkreten Produktgeometrie hergestellt werden soll. Nach dem Formen lassen sich Kanten, Öffnungen und Passstellen zu anderen Bauteilen präzise bearbeiten.
02
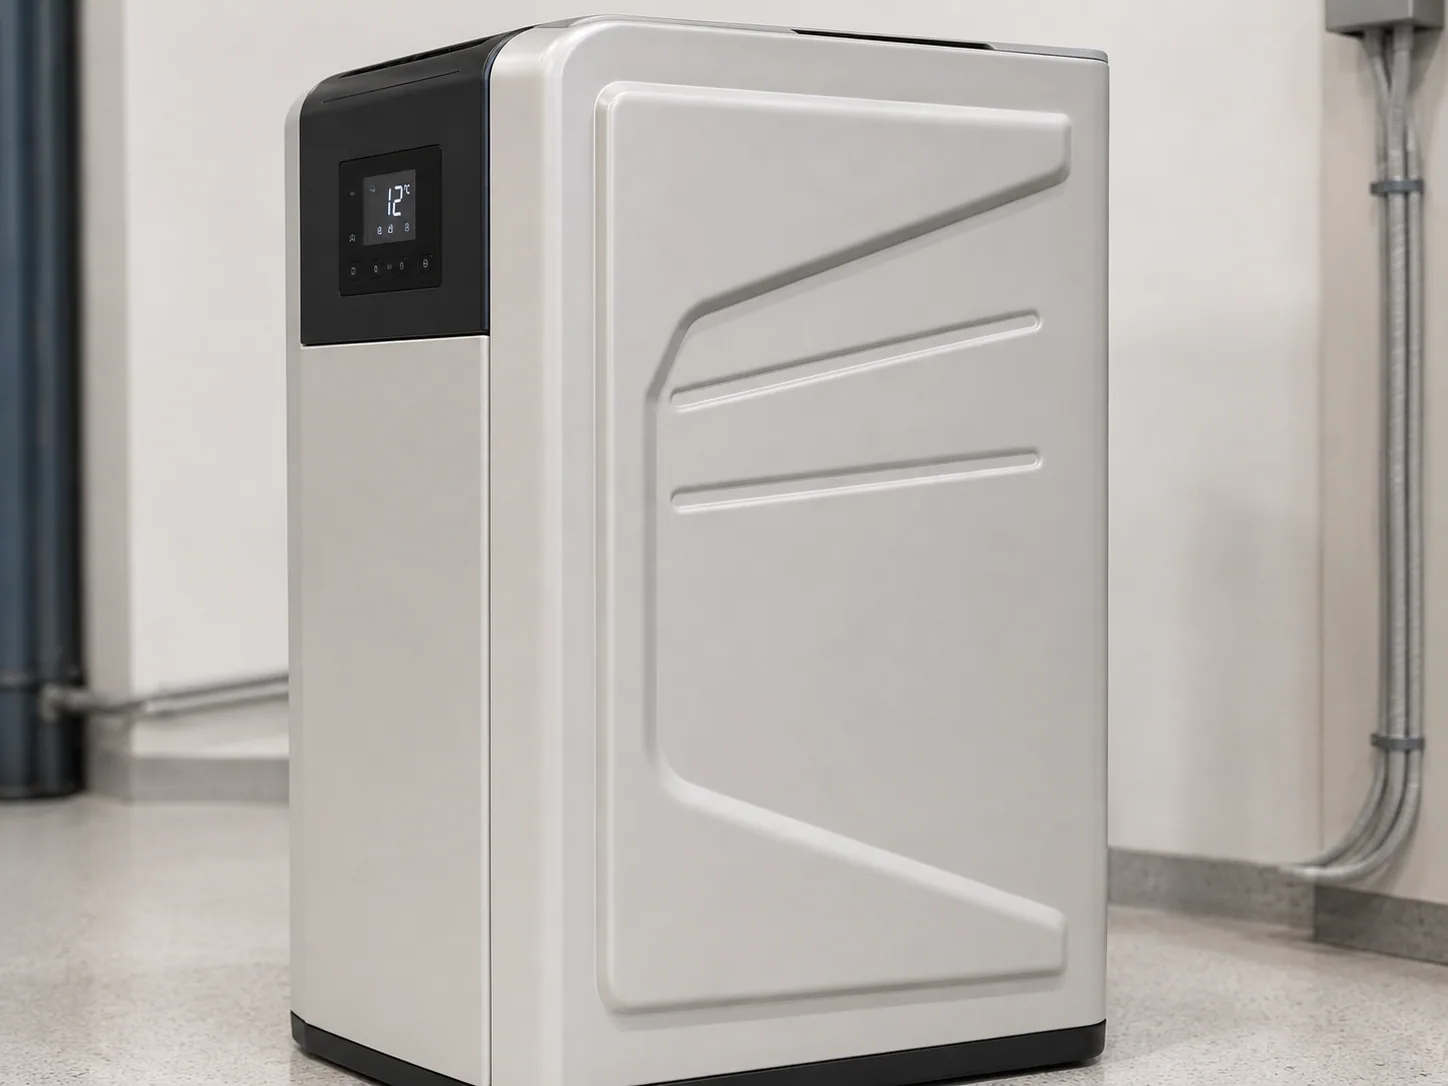
Blenden, Verkleidungen und Paneele
Blenden und Verkleidungen können eine schützende, funktionale und optische Aufgabe erfüllen, insbesondere wenn sie der Form eines Geräts, einer Maschine oder Konstruktion folgen sollen. Durch Thermoformen lässt sich eine solche Fläche aus einem einzigen Plattenzuschnitt formen; die finalen Details werden anschließend bearbeitet.
03
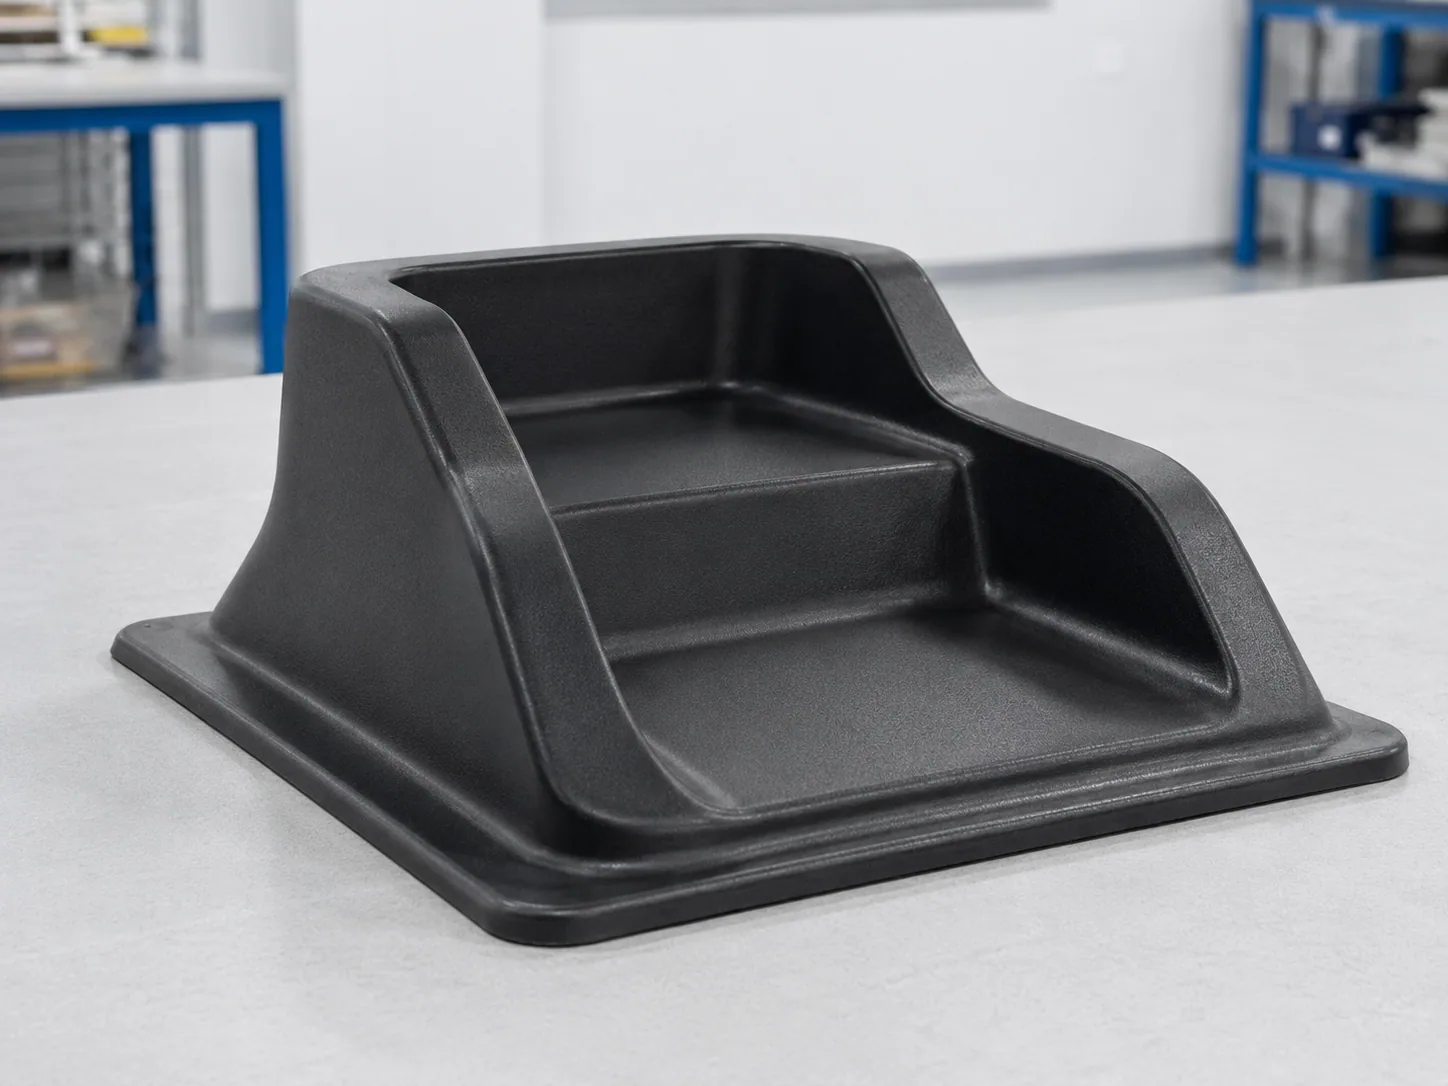
Technische Tiefziehteile und Vakuumformteile
Technische Vakuumformteile werden nach den Anforderungen des konkreten Produkts gefertigt und müssen keiner standardisierten Kataloggruppe entsprechen. Ausgangspunkt kann eine technische Zeichnung, ein digitales 3D-Modell, ein physisches Muster oder eine definierte Anforderung sein.
04
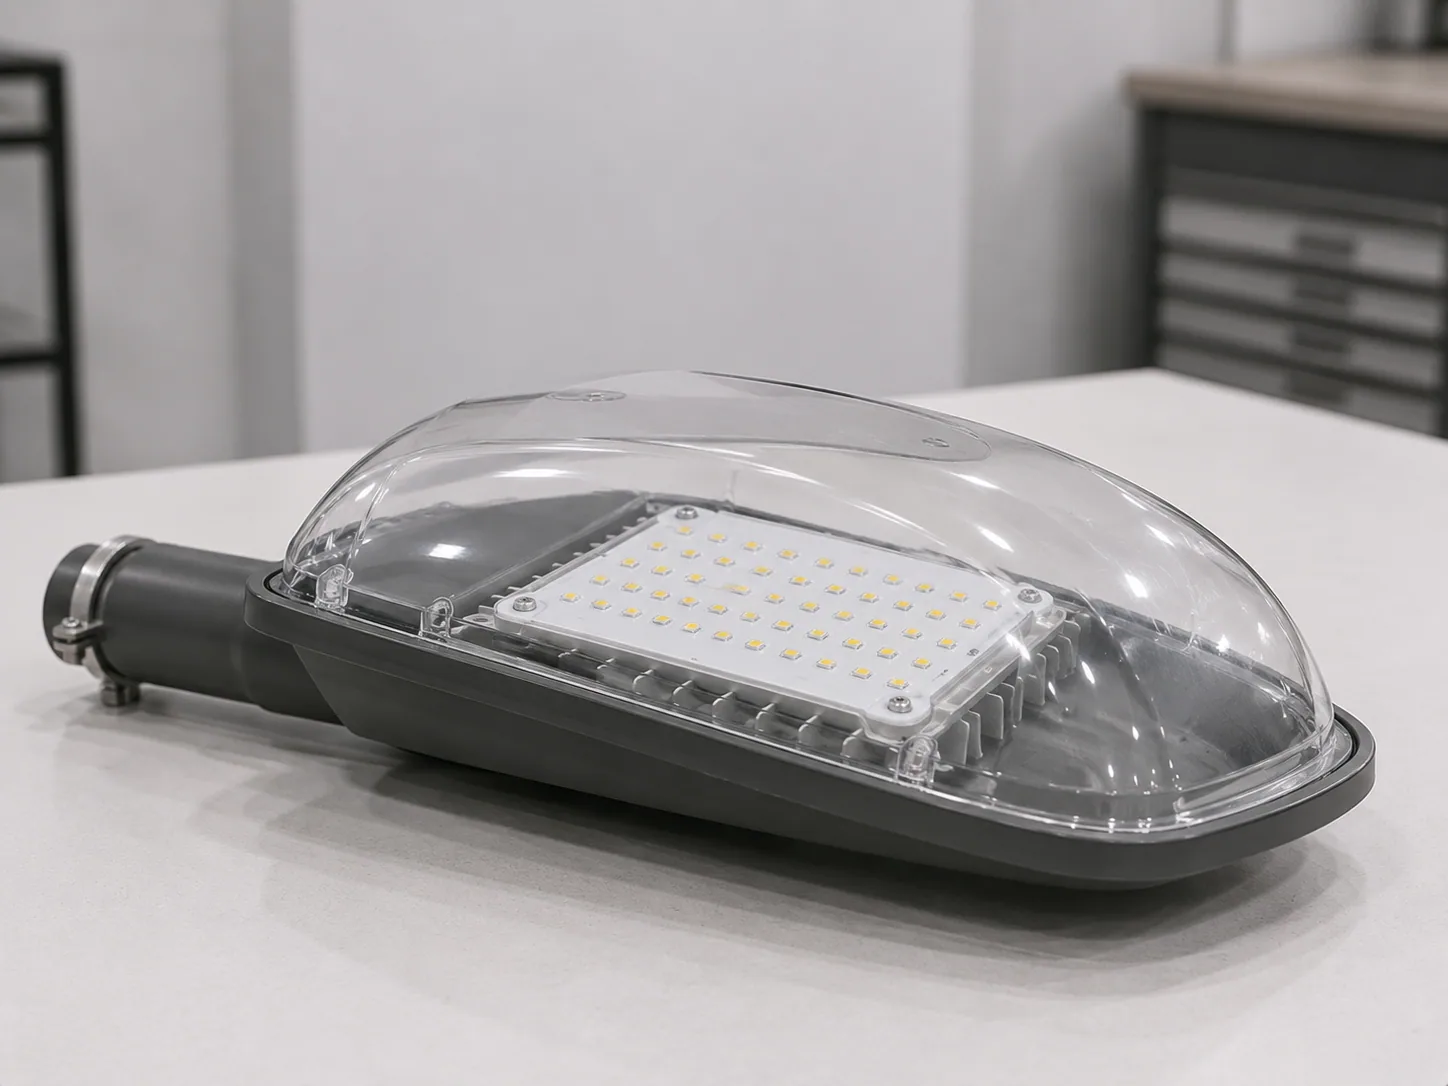
Transparente Formteile
Wenn Transparenz erhalten bleiben soll, kommen geeignete transparente Thermoplaste in Betracht. Typische Formen sind transparente Abdeckungen, Schutzelemente und andere geformte Flächen, bei denen die Sicht durch das Bauteil erhalten bleiben muss.
05
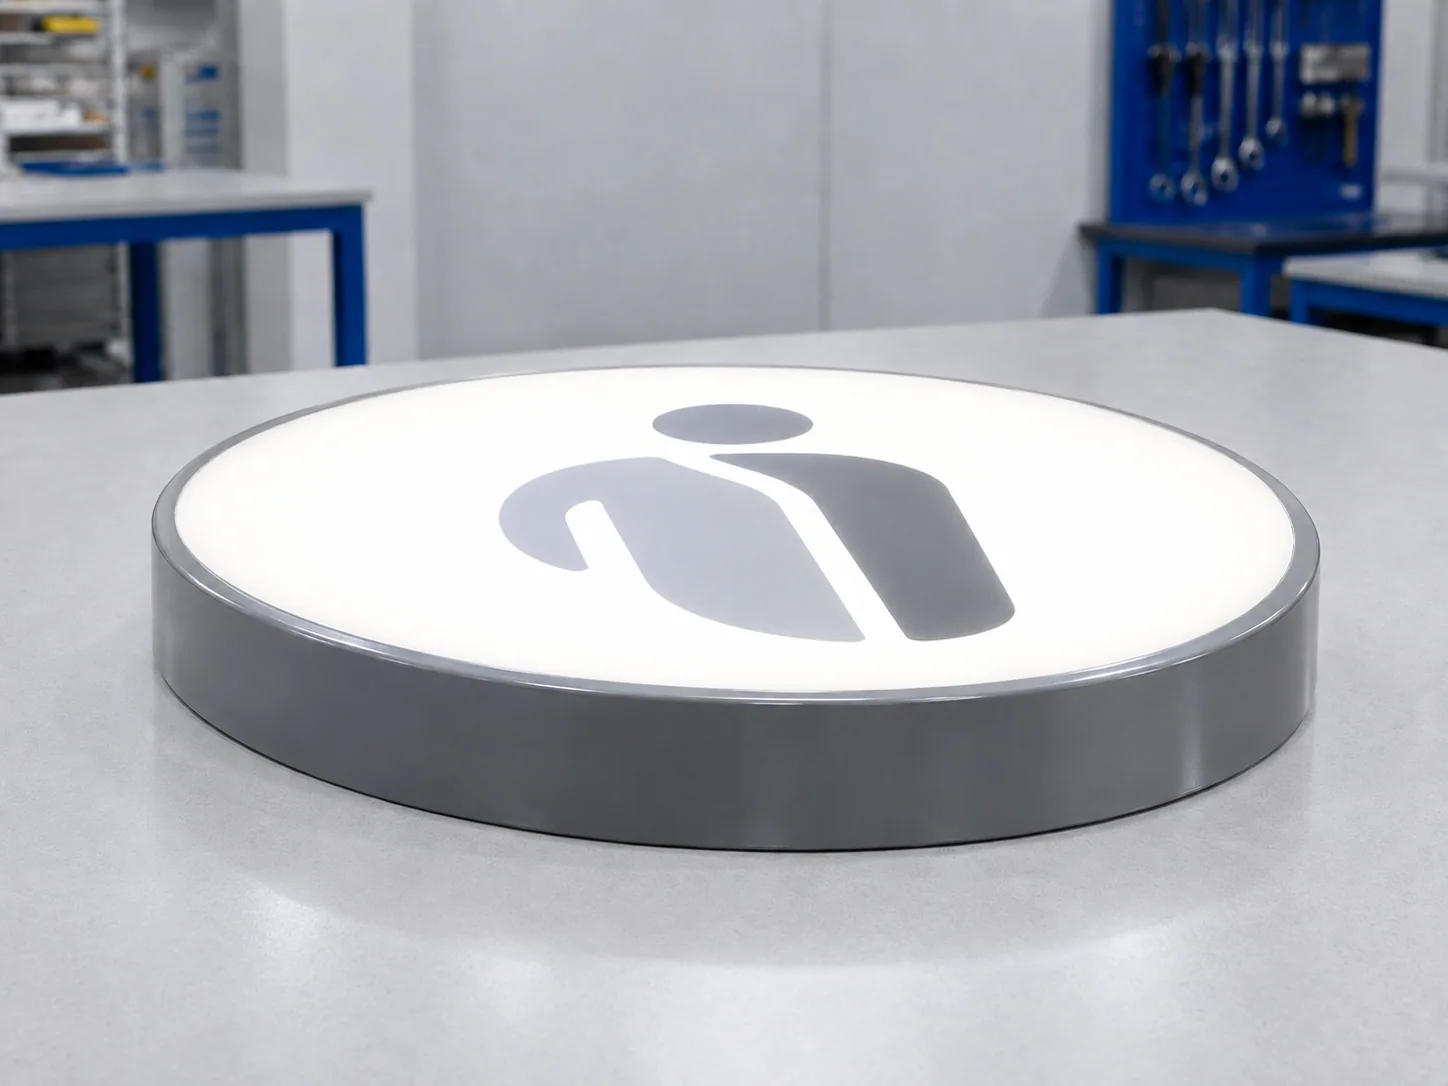
Werbe- und Leuchtelemente
Thermogeformte Kunststoffteile können für Leuchtreklamen, 3D-Buchstaben, Logos, Lichtpaneele und weitere geformte Elemente der visuellen Kommunikation eingesetzt werden. Je nach Anwendung kann das Bauteil dekorative oder schützende Funktionen erfüllen oder für eine gleichmäßige Lichtdurchlässigkeit und Lichtstreuung sorgen.
06
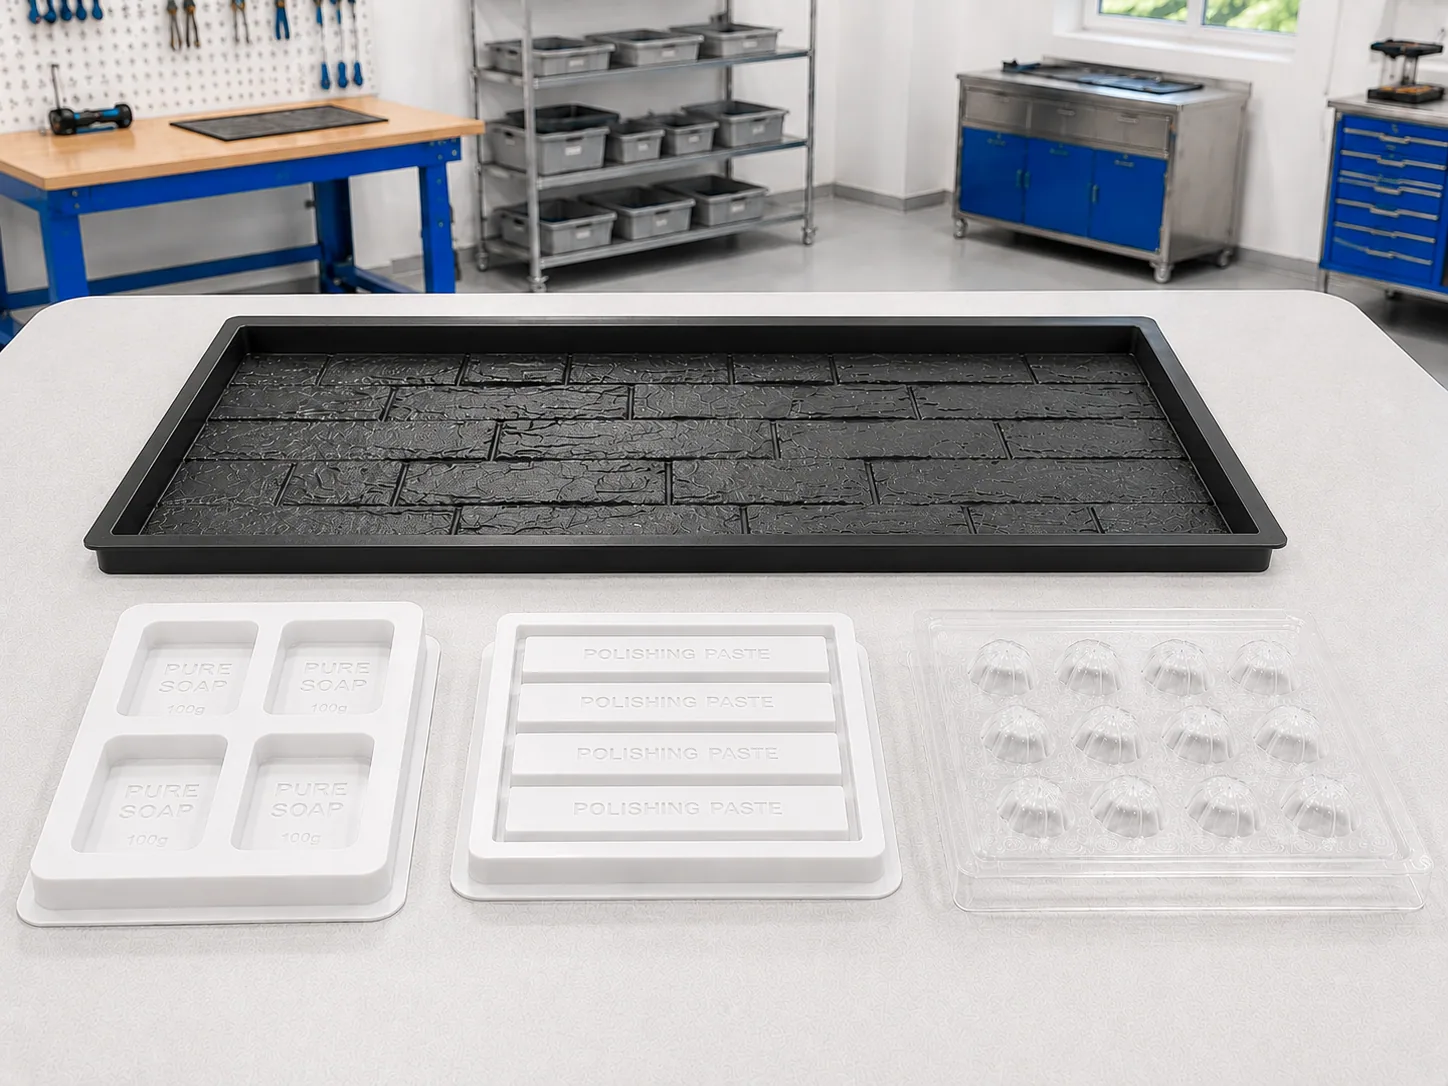
Kunststoffformen für Gussanwendungen
Durch Thermoformen lassen sich Kunststoffformen für unterschiedliche Gussmassen herstellen, die in der Form abkühlen oder aushärten. Bei geeigneter Materialwahl können sie für Beton, Gips, Seife, Wachs, Konditoreiprodukte sowie Harz- und Verbundmassen eingesetzt werden.
ANWENDUNGEN
Einsatzbereiche tiefgezogener Kunststoffteile
Tiefgezogene Kunststoffteile werden in unterschiedlichen Bereichen eingesetzt — für industrielle Anlagen und Maschinen, Geräte und Apparate, Transportausrüstung, Werbe- und Verkaufselemente, Formen für Bauanwendungen und Innenverkleidungen sowie für weitere Produkte, bei denen geformte Gehäuse, Blenden, Paneele, transparente Teile oder anwendungsspezifische technische Elemente benötigt werden.
Typische Anwendungen:
- Gehäuse und Schutzelemente für industrielle Anlagen und Maschinen;
- Blenden, Frontflächen und Paneele für unterschiedliche Geräte und Apparate;
- Innen- und Außenverkleidungen für Transport- und Fahrzeugausrüstung;
- geformte Elemente für Werbe-, Verkaufs- und Präsentationsprodukte;
- transparente Schutzabdeckungen und weitere technische transparente Komponenten;
- Kunststoffformen zum Gießen von Beton- und Gipselementen, Wandpaneelen, Innenverkleidungen, Poliermassen und weiteren geeigneten Materialien.
WERKSTOFFE
Kunststoffe für Thermoformen und Tiefziehen
Der geeignete Kunststoff für das Tiefziehen wird entsprechend der Anwendung, Produktgeometrie und den technischen Anforderungen des fertigen Bauteils ausgewählt.
Werkstoffart und Ausgangsdicke von Platte oder Folie werden auf Ziehtiefe, erforderliche Steifigkeit oder Zähigkeit, Oberflächenoptik, Transparenz und geplante Nachbearbeitung abgestimmt.
TIM Infinity verarbeitet folgende thermoplastische Folien und Platten in Materialdicken von 0,1 bis 5 mm:
Mehr über Kunststoffe für ThermoformenPS / HIPS
Für technische Bauteile, Innenverkleidungen, Modelle und Prototypen.
ABS
Für Gehäuse, Blenden und technische Bauteile, bei denen Steifigkeit und Schlagzähigkeit wichtig sind.
PETG
Für transparente Bauteile, bei denen Transparenz und gute Formbarkeit wichtig sind.
PMMA (Acrylglas)
Für transparente und optisch anspruchsvolle Bauteile, bei denen Erscheinungsbild und Steifigkeit wichtig sind.
PVC
Für Formteile, bei denen Steifigkeit und chemische Beständigkeit erforderlich sind.
PP
Wenn geringes Gewicht, chemische Beständigkeit und sehr geringe Feuchtigkeitsaufnahme wichtig sind.
PE
Für technische Bauteile, bei denen Zähigkeit, chemische Beständigkeit und geringe Wasseraufnahme wichtig sind.
WERKZEUG- & FORMENBAU
Tiefziehwerkzeuge und Formen für Thermoformen
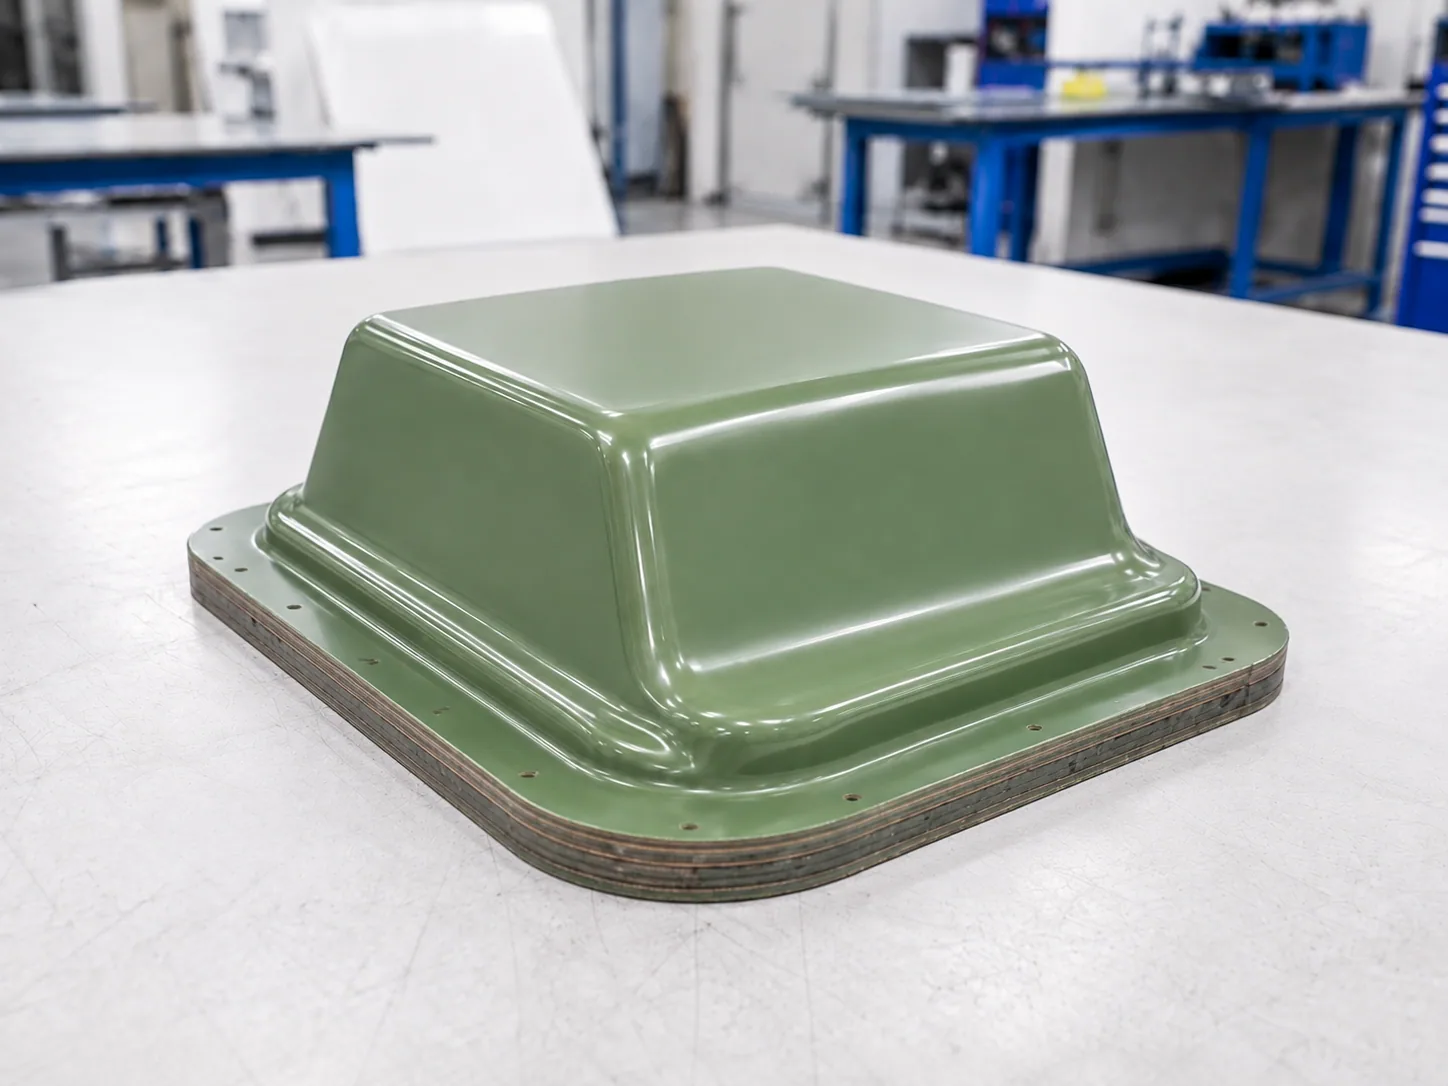
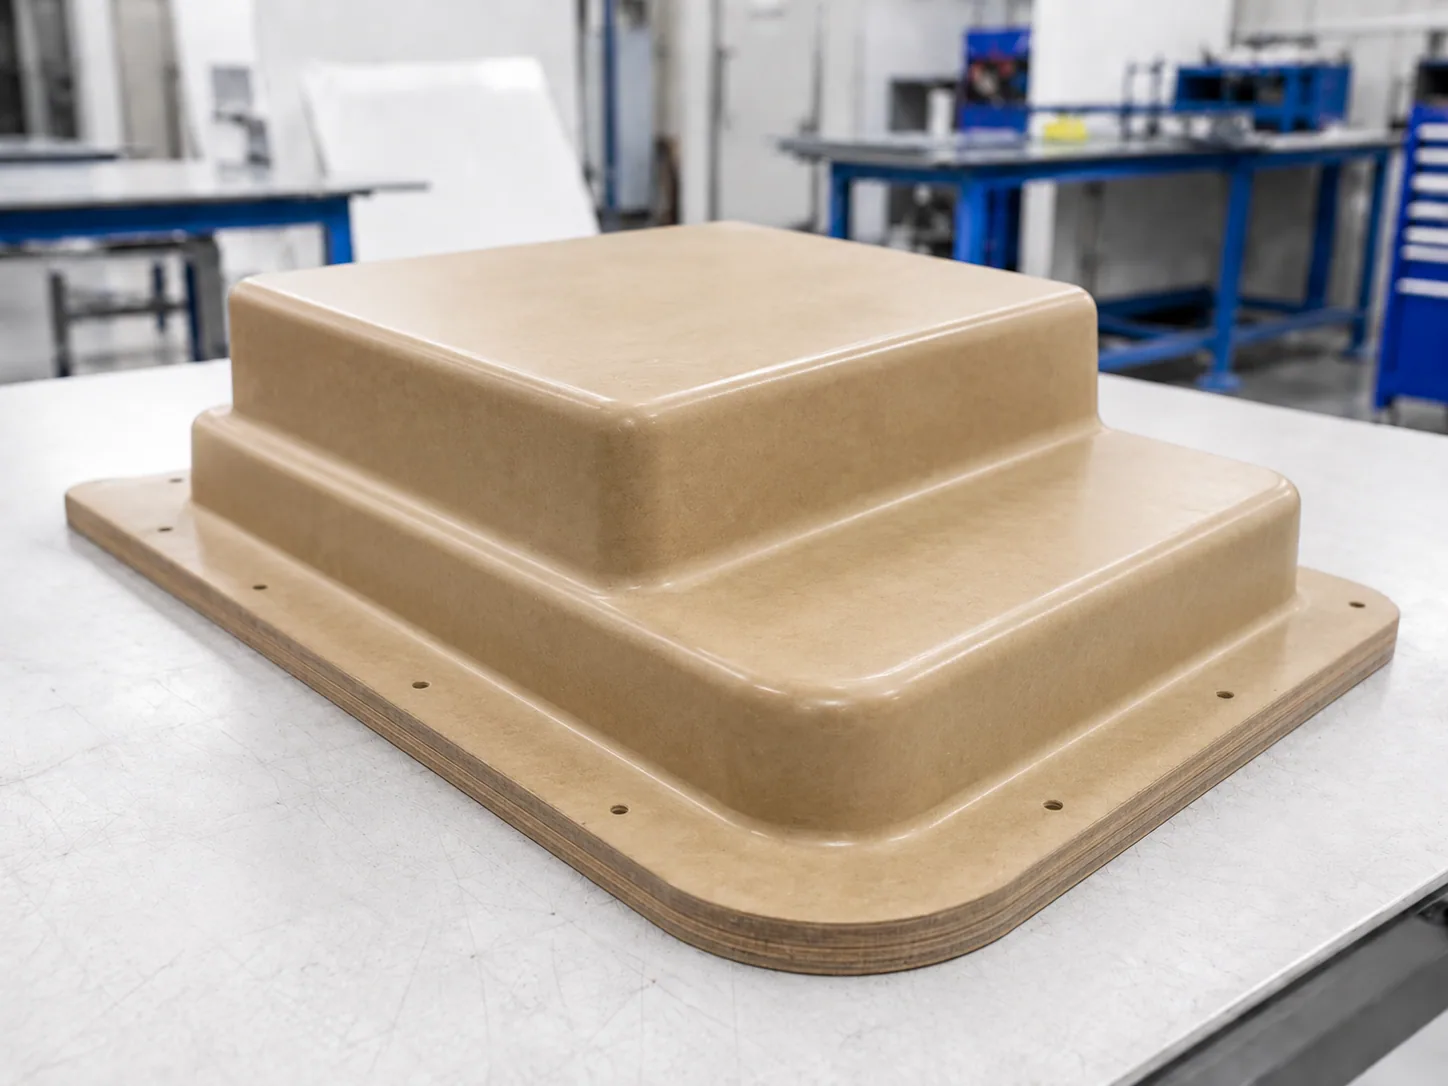
TIM Infinity konstruiert und fertigt Werkzeuge und Formen für Kunststoff-Tiefziehen und Thermoformen entsprechend der Produktgeometrie und den Fertigungsanforderungen. Ausgangspunkt kann eine technische Zeichnung, ein digitales 3D-Modell, ein physisches Muster oder eine im Projekt entwickelte Geometrie sein.
Bei der Konstruktion werden Radien und Entformungsschrägen, Ziehtiefe, Entformung des Bauteils und die geplante Beschnittlinie definiert. Konstruktion und Werkstoff des Werkzeugs werden auf Kunststoffart, Entwicklungsphase und geplante Stückzahl abgestimmt.
Je nach Anforderung kann das Werkzeug aus Holz, MDF, Modellbauplatte, Aluminium oder geeigneten Polyester- und Epoxidsystemen gefertigt werden.
Konstruktion und Fertigung von Tiefziehwerkzeugen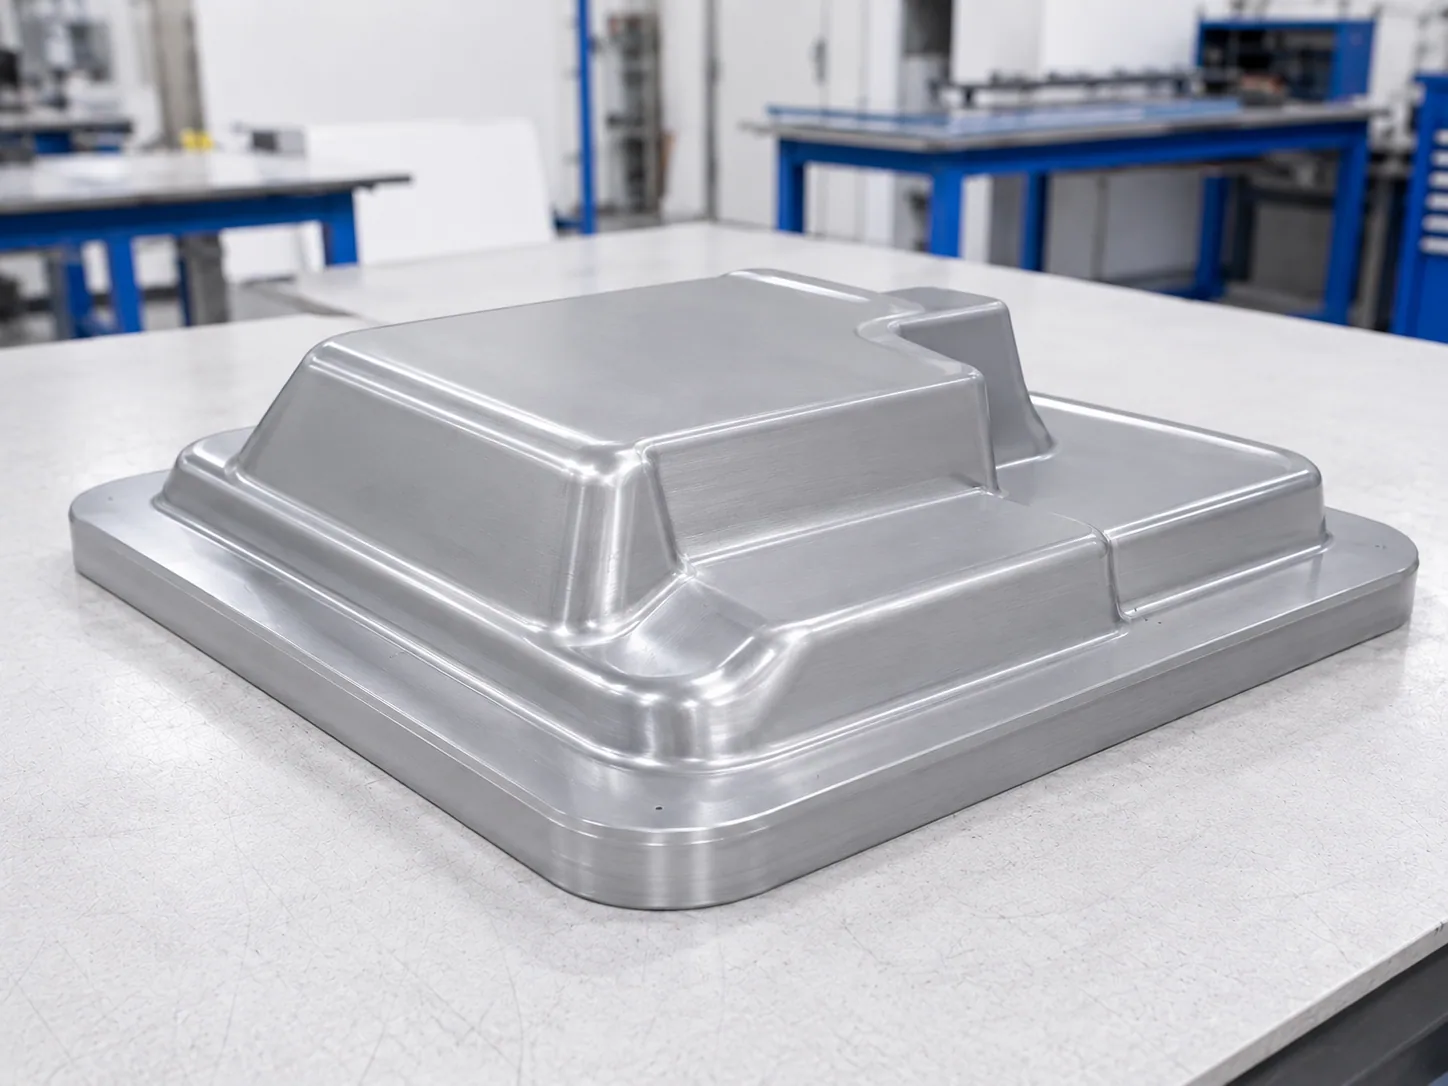
PROTOTYP & FERTIGUNG
Prototyp, Einzelteil oder Serienfertigung
Ein Projekt muss nicht auf Serienfertigung ausgerichtet sein. Die Anforderung kann ein einzelner Prototyp, ein Erstteil oder Einzelteil sein, das selbst das endgültige Projektergebnis darstellt.
Bei der Produktentwicklung dient ein Prototyp oder Erstteil außerdem zur Prüfung von Geometrie, Optik, Passung und weiteren wichtigen Eigenschaften, bevor die Fertigung fortgesetzt wird.
Wenn eine größere Stückzahl benötigt wird, kann das Projekt nach Freigabe von Bauteil und Prozess in eine wiederholte beziehungsweise Serienfertigung übergehen.
Unsere Fertigung hat keine allgemeingültige Mindest- oder Höchststückzahl. Nachdem unser Team die erforderlichen Schritte bewertet und ein Angebot für Entwicklung, Werkzeugbau, Fertigungsvorbereitung, Bauteilfertigung und Nachbearbeitung erstellt hat, entscheidet der Kunde, welche Stückzahl zu Bedarf und Budget des Projekts passt. Wenn das Projekt für den Kunden sinnvoll ist, kann auch nur ein einzelnes Bauteil das Endergebnis sein.
Kunststoffteile nach Zeichnung oder MusterNACHBEARBEITUNG
Nachbearbeitung tiefgezogener Bauteile
Das Thermoformen erzeugt zunächst die Grundform des Produkts. Um die endgültige Geometrie und erforderliche Funktionsdetails zu erhalten, ist häufig eine zusätzliche Bearbeitung notwendig.
TIM Infinity kann die komplette Nachbearbeitung tiefgezogener Teile innerhalb desselben Projekts übernehmen. Dank eigener CNC-Maschinen, spezieller Ausrüstung und Fertigungsressourcen kann die Nachbearbeitung umfassen:
- CNC-Beschnitt
- Manueller Beschnitt und Zuschnitt
- Bohren und Bearbeiten von Öffnungen
- Anpassen und Zusammenfügen
- Kleben und Verbinden
- Lackieren
Die Nachbearbeitung wird gemeinsam mit Produkt- und Werkzeuggeometrie geplant, da die Lage von Kanten, Öffnungen und Passstellen die Konstruktion des Bauteils selbst beeinflussen kann.
VERFAHRENSAUSWAHL
Ist Kunststoff-Tiefziehen das richtige Fertigungsverfahren für Ihr Bauteil?
Vorteile des Thermoformens
Bei geeigneter Geometrie und geplanter Stückzahl kann Thermoformen eine einfachere Werkzeugentwicklung und geringere Anfangsinvestitionen in das Werkzeug ermöglichen als technologisch aufwendigere Verfahren wie Kunststoff-Spritzguss.
Tiefziehwerkzeuge können einfacher herzustellen und je nach Konstruktion besser für spätere Korrekturen geeignet sein. Das ist besonders bei der Entwicklung neuer Produkte hilfreich, wenn vor der weiteren Fertigung zunächst ein Prototyp oder Erstteil geprüft und die Geometrie gegebenenfalls angepasst werden soll.
Bei geeigneten Projekten kann dieser Ansatz auch den Weg von der Konstruktion bis zum ersten funktionsfähigen Bauteil verkürzen, ohne sofort in ein komplexes Werkzeug für sehr große Serien investieren zu müssen.
Wann ein anderes Verfahren sinnvoller ist
Thermoformen ist nicht für jedes Kunststoffprodukt das geeignete Verfahren. Bei Bauteilen mit komplexer Innengeometrie, Details auf beiden Seiten, inneren Funktionselementen oder anderen Anforderungen, die sich durch das Formen von Kunststoffplatten nicht zuverlässig realisieren lassen, können Spritzguss, CNC-Bearbeitung, 3D-Druck oder andere Technologien geeigneter sein.
Kunststoff-Spritzguss erfordert in der Regel komplexere Werkzeuge, kann ein deutlich höheres Anfangsinvestment und wesentlich längere Werkzeuglaufzeiten bedeuten. Für sehr große Serien und Bauteile mit komplexen Innendetails kann das Verfahren dennoch geeigneter sein.
3D-Druck eignet sich für Prototypen und kleinere, geometrisch komplexe Bauteile. Der Bauraum des Druckers kann die Bauteilgröße begrenzen; bei größeren Sichtflächen erfordern Schichtstruktur und Druckspuren häufig zusätzliche Bearbeitung für eine gleichmäßige optische und haptische Qualität. Bei wiederholter Fertigung kann das Verfahren langsam und pro Stück teuer sein; die Wiederholgenauigkeit von Abmessungen und Oberfläche hängt von Technologie, Bauteilorientierung und Prozesseinstellungen ab.
Kombination von Thermoformen, 3D-Druck und CNC-Bearbeitung
Bei kleineren Serien kann eine Kombination verschiedener Fertigungsverfahren sinnvoll sein. Eine Grundschale oder größere Formfläche kann tiefgezogen werden, während kleinere Details oder innere Elemente per 3D-Druck oder CNC-Bearbeitung hergestellt und anschließend verbunden oder verklebt werden.
Dieser Ansatz kann sinnvoll sein, wenn Spritzguss wirtschaftlich nicht gerechtfertigt ist oder die Werkzeuglaufzeit nicht zum Projekt passt, während die vollständige Fertigung per 3D-Druck durch die Abmessungen begrenzt, zu langsam, zu teuer oder hinsichtlich der gewünschten Oberflächenoptik ungeeignet wäre.
Der erste Schritt ist deshalb die technische Bewertung des Produkts. Vor Entwicklung und Fertigung des Werkzeugs soll klar sein, ob Geometrie, Material und geplante Stückzahl zu den Möglichkeiten des Tiefziehens passen oder ob ein anderes beziehungsweise kombiniertes Verfahren geprüft werden sollte.
REALE TIM INFINITY PROJEKTE
Projekte im Kunststoff-Tiefziehen
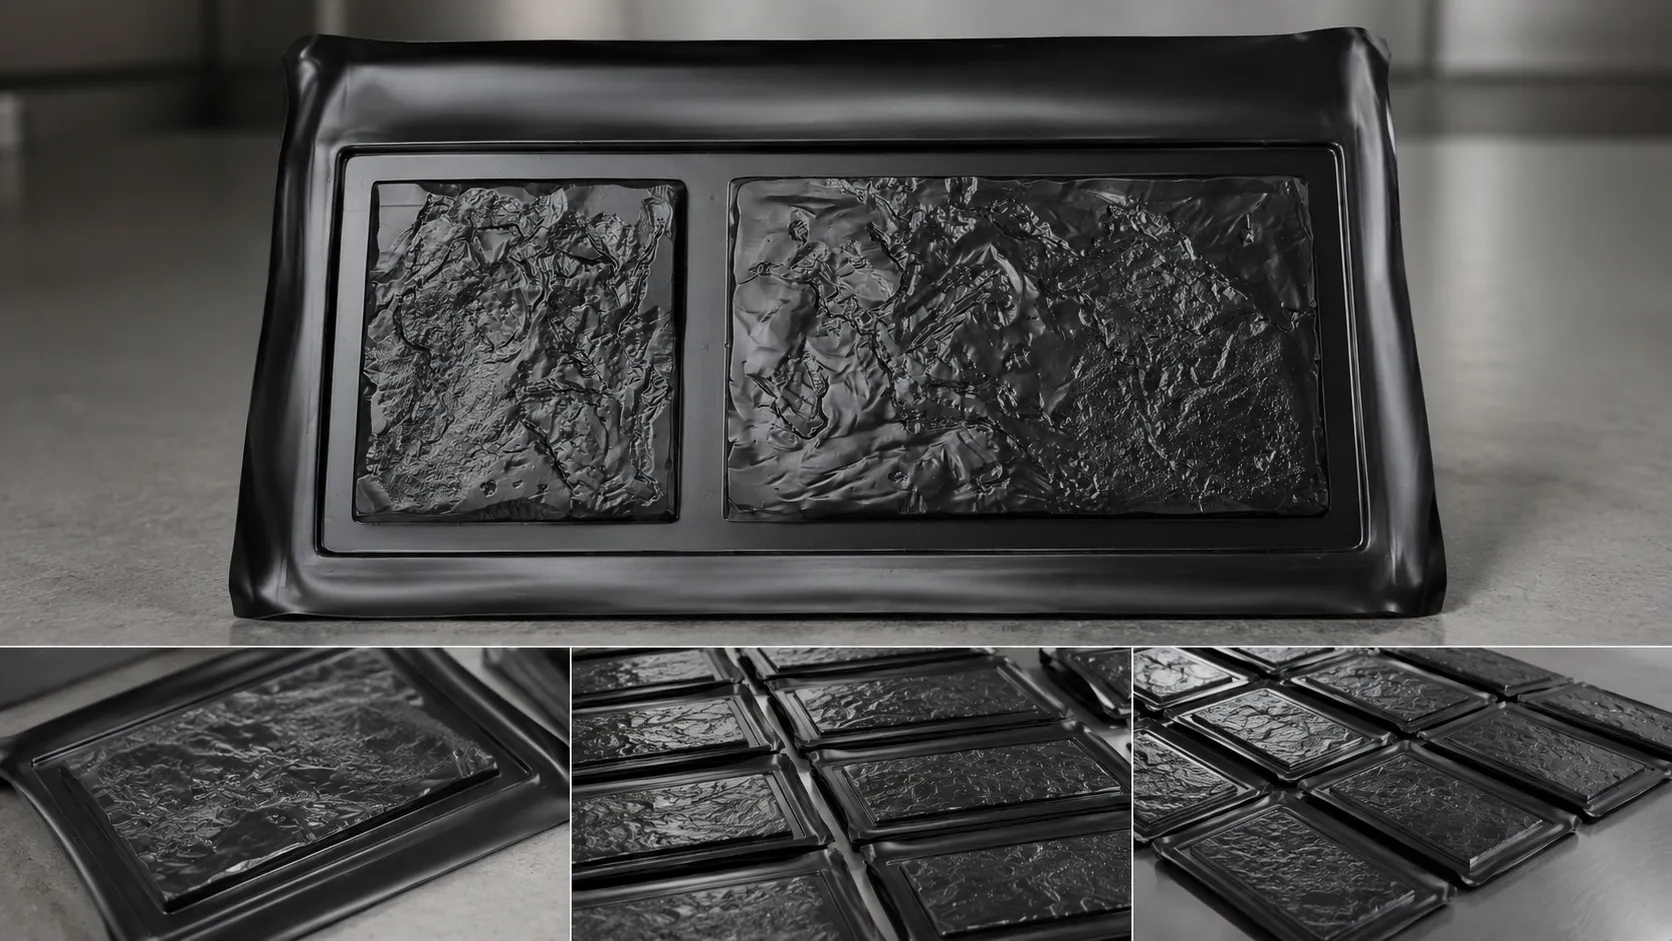
ABS 1,2 mm · MDF-Werkzeug · 100 Stück
Kunststoff-Gießformen für Beton
Kleinserie von 100 Formen für Beton-Pflasterelemente.Projektdetails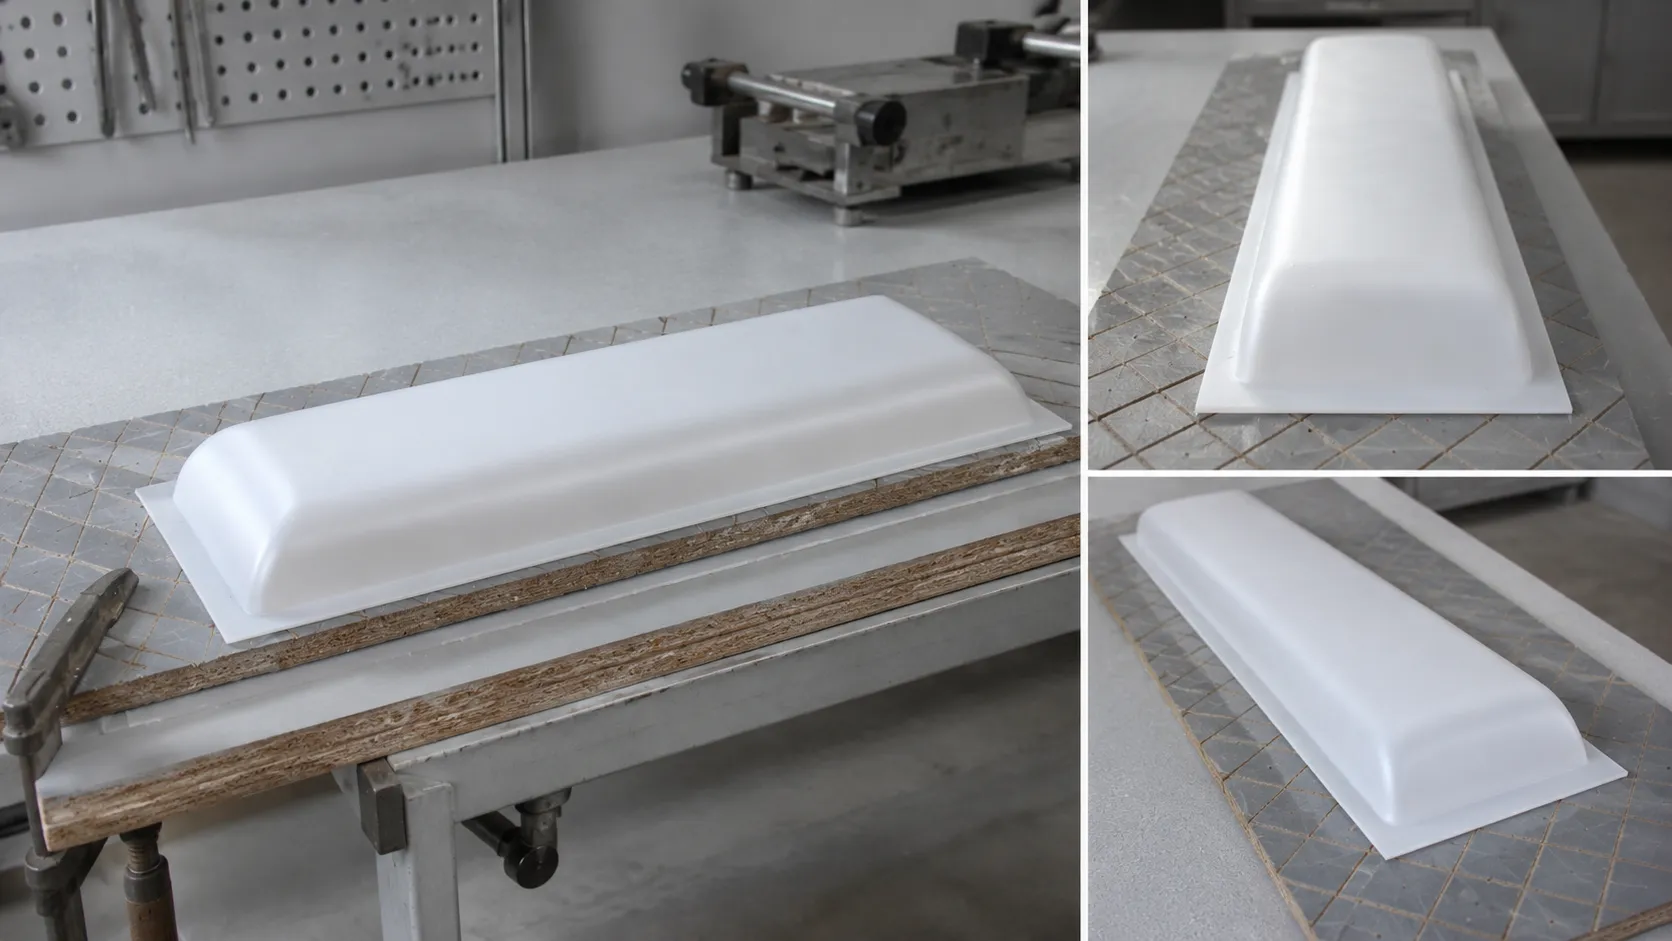
Weißes ABS 3 mm · Serie 350 Stück
Individuelles ABS-Kunststoffgehäuse
Entwicklung auf Basis eines Renderings, Werkzeugbau, Prototyp, Erprobung und Serie von 350 Stück.Projektdetails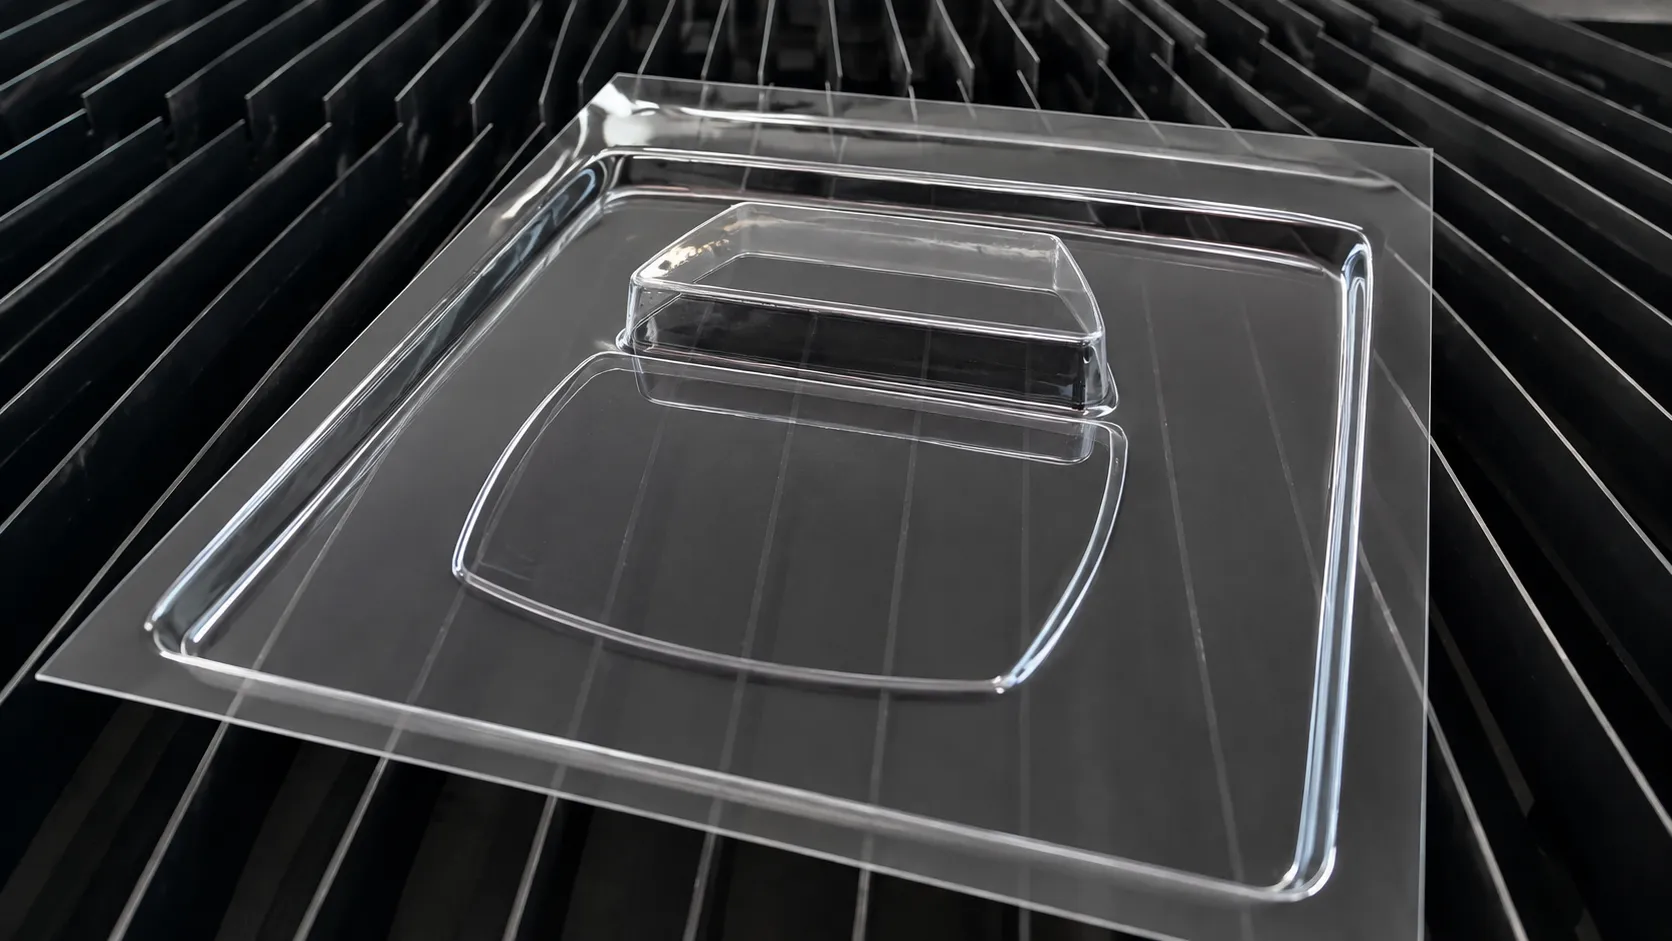
PMMA XT 3 mm · Prototyp + 30 Stück
PMMA-Diffusorabdeckung für Leuchten
Extrudiertes PMMA XT, 3 mm, Epoxid-Carbon-Werkzeug, Prototyp und Pilotserie von 30 Stück.ProjektdetailsBAUTEILBEWERTUNG
Machbarkeitsbewertung für ein Tiefziehteil
Für eine erste Bewertung ist keine vollständige technische Dokumentation erforderlich. Je genauer die Angaben zum Bauteil sind, desto zuverlässiger lassen sich Fertigungsmöglichkeit und nächste Projektschritte beurteilen.
Am hilfreichsten sind:
- technische Zeichnung oder digitales 3D-Modell;
- physisches Muster des vorhandenen Bauteils;
- Fotos mit Grundmaßen;
- Beschreibung von Anwendung und Funktion des Produkts;
- ungefähr benötigte Stückzahl;
- Materialanforderungen.
Anhand der verfügbaren Daten prüft unser Team zunächst, ob Kunststoff-Tiefziehen für die konkrete Bauteilgeometrie geeignet ist. Anschließend werden die erforderlichen Schritte für Entwicklung, Werkzeugbau, Erstteil, Fertigung und Nachbearbeitung definiert und ein Angebot mit den voraussichtlichen Projektkosten erstellt.
PROJEKT ANFRAGEN
Sie benötigen Kunststoff-Tiefziehen, Thermoformen oder Vakuumformen?
Senden Sie uns eine technische Zeichnung, ein digitales 3D-Modell, ein Foto, ein physisches Muster oder die wichtigsten Angaben zum Bauteil.
Anhand von Geometrie, Abmessungen, Anwendung und geplanter Stückzahl können wir beurteilen, ob Vakuumformen das geeignete Verfahren ist und welche nächsten Projektschritte erforderlich sind.
Projekt anfragen